

Informações gerais de fitas de serra
Informações gerais de fitas de serra
Peça de trabalho
A peça de trabalho deve ser firmemente fixada para que não possa vibrar ou girar. Não use peças danificadas, dobradas ou gravemente deformadas. Quanto mais perto as guias de fita estiverem fixas na peça de trabalho mais preciso irá ser o corte

Dentes por polegada
A figura mostra o número de dentes por polegada (25,4 mm). Como regra geral:
Quanto mais curto for o comprimento de corte (ex. secções) mais fina será que ser a tpi. Quanto maior for o comprimento (ex. material sólido), mais grosso deverá ser a tpi.
Um número de dentes por polegada grande pode fazer com que o corte acabe devido às limalhas entupirem o corte e fazem com que a lâmina seja forçada para fora da linha de corte. Um número de dentes por polegada pequeno pode partir os dentes visto que a força em cada dente individualmente aumenta. É necessário o contacto de pelo menos 3 dentes para atingir resultados econômicos
Estrear serras de fita
O processo de estrear adequado garante uma vida longa.
Bordas afiadas com raios de borda extremamente pequenos são uma pré-condição para alta capacidade de corte das fitas de serra.
Determine a velocidade de corte correta (m / min.) e o avanço (mm / min.), dependendo do material e da dimensão de corte do mesmo.
Importante: A nova serra deve ser usada com aproximadamente 50% dos avanços determinados. Isto evita que as arestas de corte extremamente afiadas dos dentes sejam danificadas por micro fraturas no caso de limalhas de grande espessura
Uma fita de serra nova pode inicialmente vibrar e causar ruído de vibração inicialmente. Se isto acontecer, reduza a velocidade de corte ligeiramente. Em caso de peças de trabalho de dimensões pequenas, o processo de estrear deve ser acima 300 – 500 cm² do material a cortar
Se está a processar uma peça de trabalho de grandes dimensões faça o processo de estrear durante 15 mins e depois aumente gradualmente o avanço.
Formação óptima de limalhas
As limalhas são o melhor indicador de um avanço e velocidade de corte correta. Observe as limalhas e ajuste o avanço corretamente
Limalhas pequenas que parecem pó
- Aumente o avanço ou reduza a velocidade

Limalhas robustos e queimadas
- Reduza o avanço e/ou a velocidade
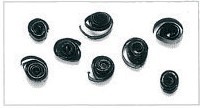
Limalhas enroladas, prateadas e quentes
- Avanço e velocidade ótimos

|
Materiais |
Velocidade de corte (M42) |
|
Aço de construção / Aço de usinagem |
80 – 90 m/min |
|
Aço endurecido / Aço temperado |
45 – 75 m/min |
|
Aços não ligados / Aços em rolo |
40 – 60 m/min |
|
Aços de liga/Aços de alta velocidade |
30 – 40 m/min |
|
Aços inoxidáveis |
20 – 35 m/min |
|
Aços resistentes ao calor / liga de alta temperatura |
15 – 25 m/min |
|
Dentes por polegada ao usar fitas de serra Bi-Metal HSS |
||||||||||
|
TPI Standard |
TPI Combinado |
Serrar tubos e secções |
||||||||
|
Secção Secção transversal |
Número de dentes por polegada |
Secção Secção transversal |
Número de dentes por |
Diâmetro |
Ø 40 |
Ø 80 |
Ø 100 |
Ø 150 |
Ø 200 |
Ø 300 |
|
polegada Espessura parede |
Dentes por polegada (ZpZ) |
|||||||||
|
< 12 mm |
14 ZpZ |
< 25 mm |
10 – 14 ZpZ |
3 mm |
8 – 12 |
8 – 12 |
8 – 12 |
8 – 12 |
6 – 10 |
6 – 10 |
|
12 – 30 mm |
10 ZpZ |
20 – 40 mm |
8 – 12 ZpZ |
8 mm |
8 – 12 |
6 – 10 |
6 – 10 |
5 – 8 |
4 – 6 |
4 – 6 |
|
30 – 50 mm |
8 ZpZ |
25 – 70 mm |
6 – 10 ZpZ |
12 mm |
6 – 10 |
5 – 8 |
5 – 8 |
4 – 6 |
4 – 6 |
4 – 6 |
|
50 – 80 mm |
6 ZpZ |
35 – 90 mm |
5 – 8 ZpZ |
15 mm |
5 – 8 |
4 – 6 |
4 – 6 |
4 – 6 |
3 – 4 |
3 – 4 |
|
80 – 100 mm |
4 ZpZ |
50 – 100 mm |
4 – 6 ZpZ |
20 mm |
– |
4 – 6 |
4 – 6 |
4 – 5 |
4 – 5 |
4 – 5 |